Domain schneckenpressen.de kaufen?
Wir ziehen mit dem Projekt
schneckenpressen.de um.
Sind Sie am Kauf der Domain
schneckenpressen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain schneckenpressen.de kaufen?
Wie lange dauert Endkontrolle bei Mercedes?
Die Dauer der Endkontrolle bei Mercedes hängt von verschiedenen Faktoren ab, wie zum Beispiel dem Modell des Fahrzeugs, dem Produktionsstandort und dem Umfang der Kontrolle. In der Regel dauert die Endkontrolle bei Mercedes zwischen 30 Minuten und mehreren Stunden. Während dieser Zeit werden alle wichtigen Funktionen des Fahrzeugs überprüft, um sicherzustellen, dass es den Qualitätsstandards von Mercedes entspricht. Die Endkontrolle ist ein wichtiger Schritt im Produktionsprozess, um sicherzustellen, dass jedes Fahrzeug den hohen Ansprüchen von Mercedes gerecht wird. **
Wie lange dauert die Endkontrolle bei Mercedes?
Die Dauer der Endkontrolle bei Mercedes kann je nach Modell und Komplexität des Fahrzeugs variieren. In der Regel dauert die Endkontrolle jedoch etwa 1-2 Stunden. Während dieser Zeit werden alle wichtigen Funktionen des Fahrzeugs überprüft, um sicherzustellen, dass es den Qualitätsstandards von Mercedes entspricht. Dies beinhaltet unter anderem Tests der Bremsen, des Motors, der Elektronik und der Karosserie. Nach Abschluss der Endkontrolle wird das Fahrzeug freigegeben und ist bereit für die Auslieferung an den Kunden. **
Ähnliche Suchbegriffe für Endkontrolle
Top-Angebote
Produkte zum Begriff Endkontrolle:
-
Einführung in die Kunststoffverarbeitung, Fachbücher von Walter MichaeliSeit über 40 Jahren erfolgreich. Das nun schon in der 8. Auflage vorliegende Lehrbuch vermittelt in verständlicher, auch zum Eigenstudium geeigneter Form Studierenden sowie Praktikern aus Industrie und Handwerk einen umfassenden Überblick über die wesentlichen Kunststoffverarbeitungsprozesse, ihre Funktionsweise und verfahrenstechnischen Hintergründe. Bewährtes Konzept: Zahlreiche Beispiele und Bilder sollen ein grundlegendes Verständnis erzeugen und eine Faszination für die Möglichkeiten der Kunststofftechnik wecken. Inklusiv aktueller Entwicklungen: Die jüngsten Entwicklungen werden berücksichtigt und einige Themen sind neu geordnet. Eigene Kapitel zur Elastomerverarbeitung und Verarbeitung von Polyurethanen werden kompakt und umfassend dargestellt. Extra: E-Book inside.40,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Németh, Lysann: EndkontrolleEndkontrolle , Der VEB Schirmfabrik Karl-Marx-Stadt war die einzige Schirmfabrik der DDR. Bis zu seiner Schließung 1991 hat er etwa 40 Millionen Regenschirme produziert und hauptsächlich ins sozialistische Ausland exportiert. In Adorf im Erzgebirge befand sich der dritte von insgesamt vier Betriebsteilen - die Schirmkonfektion und der Versand. In Chemnitz und Umgebung begegnen Lysann Németh bis heute Einkaufsbeutel, die aus Stoffresten dieser Regenschirme gefertigt wurden. So entstanden die Fotoserien "Gefährten" und "Auserwählte". Zehn Textcollagen aus zahlreichen Gesprächen mit den ehemaligen Adorfer Arbeiterinnen erzählen von Schirmherstellung und Sonderschichten, Kollektiv und Arbeitsalltag, Endkontrolle - und Abwicklung. Lysann Németh, 1979 in Leipzig geboren, ist in Chemnitz aufgewachsen und hat an der Bauhaus Universität Weimar Freie Kunst studiert. Sie ist interessiert am Aufdecken von Schönheit im Alltäglichen und richtet ihren Blick auf Dinge, die scheinbar nutzlos geworden sind - und sich im Verborgenen dennoch als außerordentlich beständig erweisen. , Luftversorgung > Auto-Tuning & -Styling , Erscheinungsjahr: 20250102, Titel der Reihe: Trottoir Noir Skizzenbücher#25#, Autoren: Németh, Lysann, Seitenzahl/Blattzahl: 240, Abbildungen: Farbfotos, Fotoserien "Gefährten" und "Auserwählte", Keyword: Adorf; Beutel; Chemnitz; Industriegeschichte; Karl-Marx-Stadt; Kulturhauptstadt; Oral History; Regenschirm; Schirmfabrik; Textildesign; VEB; Wende, Fachschema: Fotobände (allgemein)~Geschenkband / Fotobände~Fotografie / Dokumentarfotografie, Geschichte~Soziologie / Arbeit, Wirtschaft, Technik~Industrialisierung, Fachkategorie: Fotografie: Sammlungen~Fotojournalismus und Dokumentarfotografie~Oral literature~Literarische Essays~Reportagen und journalistische Berichterstattung oder zusammengestellte Kolumnen: Interviews und Diskussionen~Tatsachenberichte: Entdeckungen, Geschichte, Wissenschaft~Small town communities / small town life~Soziologie: Arbeit und Beruf~Sozial- und Kulturgeschichte~Mündlich überlieferte Geschichte, Oral History~Industrialisierung und Industriegeschichte~Kunst: allgemeine Themen, Warengruppe: TB/Fotografie, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 148, Breite: 105, Höhe: 18, Gewicht: 251, Produktform: Kartoniert,20,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
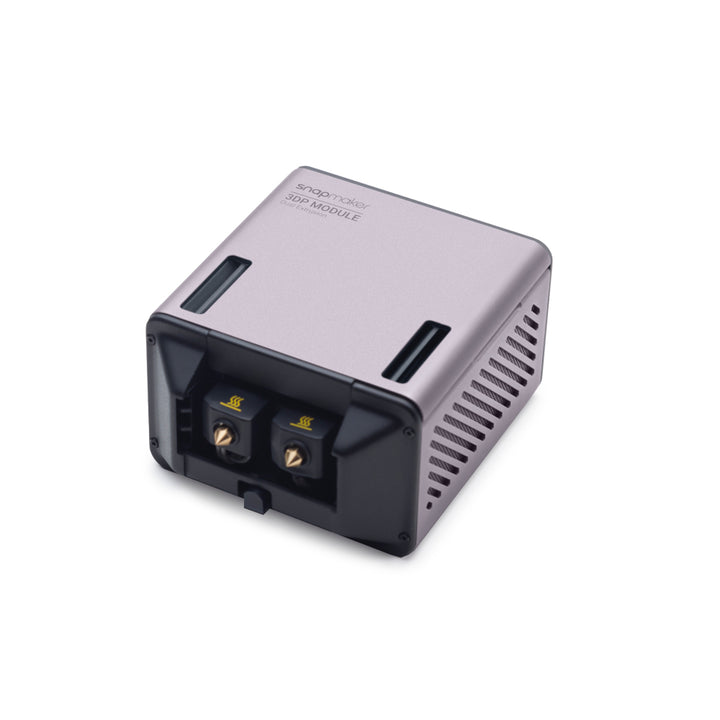
Snapmaker Dual Extrusion Module 71034Snapmaker Doppel-ExtrusionsmodulDas Snapmaker Dual Extrusion Module eröffnet neue Möglichkeiten für Ihre Kreativität und ermöglicht es, zwei verschiedene Materialien oder Farben gleichzeitig zu drucken. Das Modul ist mit dem Snapmaker 2.0 A350/F350/A250T/A250/F250/A150 kompatibel. Materialien kombinierenDas Modul ermöglicht die Doppelextrusion und das gleichzeitige Arbeiten mit zwei verschiedenen Materialien - Sie können zum Beispiel PLA und TPU kombinieren. Besonders wenn Stützstrukturen benötigt werden, kommt das Dual Extrusion Module zum Einsatz. Dabei arbeitet das Modul hervorragend mit wasserlöslichem PVA-Filament und hinterlässt hochwertige Drucke. Gleiches gilt für HIPS in Kombination mit bruchfähigem PLA - ein wenig Öl kann zur leichteren Entfernung verwendet werden, ist aber nicht notwendig. Mehrfarbiger DruckDie meisten 3D-Modelle werden in einer Farbe gedruckt, aber sie werden durch unterschiedliche Eigenschaften der Filamente wie Glanz, Transparenz, Glitter od319,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Verschleissminimierung in der Kunststoffverarbeitung, Fachbücher von G3nter Lake MennigDie wichtigsten Ursachen für den Verschleiss an Kunststoffverarbeitungsmaschinen sind Abrasion, Korrosion und Adhäsion. Verschärft wird die Situation durch immer komplexer werdende Rezepturen der Formmassen sowie den Anstieg von Verarbeitungstemperaturen und Durchsätzen. Trotz grosser Fortschritte beim Verschleissschutz durch Metalle und Keramiken wird sich auf absehbare Zeit an dieser Problematik nichts ändern. In der Neuausgabe werden die geänderten Anforderungen, aber auch die Fortschritte der vergangenen 15 Jahre berücksichtigt. Insbesondere kommt Gesichtspunkten wie der Korrosion und der Oberflächentechnik mittlerweile sehr viel grössere Bedeutung zu. Durch die Mitwirkung der Autoren aus der Industrie ist eine praxisgerechte Aufbereitung der Erkenntnisse und Erfahrungen gegeben.129,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter



-
Wie beeinflusst die Schneckendrehzahl die Produktionsgeschwindigkeit in der Kunststoffverarbeitung?
Eine höhere Schneckendrehzahl führt zu einer schnelleren Förderung des Kunststoffs durch die Maschine. Dadurch kann die Produktionsgeschwindigkeit erhöht werden. Allerdings kann eine zu hohe Schneckendrehzahl auch zu Qualitätsproblemen und Materialverschleiß führen. **
-
Wie kann die optimale Schneckendrehzahl in der Kunststoffverarbeitung erreicht werden?
Die optimale Schneckendrehzahl kann durch Experimente und Tests mit verschiedenen Drehzahlen ermittelt werden. Dabei sollte darauf geachtet werden, dass die Schneckendrehzahl nicht zu hoch ist, um Scherkräfte und Reibung zu minimieren. Zudem können Simulationen und Erfahrungswerte zur Bestimmung der optimalen Schneckendrehzahl herangezogen werden. **
-
Wie kann die Schneckendrehzahl bei der Kunststoffverarbeitung optimiert werden, um die Produktionsgeschwindigkeit zu erhöhen?
Die Schneckendrehzahl kann durch Erhöhung der Motordrehzahl oder Verwendung einer Schnecke mit größerem Durchmesser optimiert werden. Eine höhere Schneckendrehzahl führt zu einer schnelleren Schmelzebildung und somit zu einer erhöhten Produktionsgeschwindigkeit. Es ist wichtig, die optimale Schneckendrehzahl für jede spezifische Kunststoffverarbeitung zu ermitteln, um die besten Ergebnisse zu erzielen. **
-
Was sind die verschiedenen Anwendungen von Extrusion in den Bereichen Kunststoffverarbeitung, Lebensmittelindustrie und Metallverarbeitung?
Extrusion wird in der Kunststoffverarbeitung eingesetzt, um Kunststoffgranulat in verschiedene Formen wie Rohre, Profile und Folien zu bringen. In der Lebensmittelindustrie wird Extrusion verwendet, um Lebensmittel wie Teigwaren, Snacks und Frühstücksflocken herzustellen. In der Metallverarbeitung wird Extrusion genutzt, um Metallstangen und -profile herzustellen, die in verschiedenen Branchen wie Bauwesen und Automobilindustrie verwendet werden. Extrusion ist also ein vielseitiges Verfahren, das in verschiedenen Industriezweigen eingesetzt wird, um Produkte mit unterschiedlichen Formen und Eigenschaften herzustellen. **

Wie kann die Schneckendrehzahl in der Kunststoffverarbeitung optimiert werden, um die Qualität und Effizienz der Produktion zu steigern?
Die Schneckendrehzahl kann durch Anpassung der Maschineneinstellungen wie Temperatur und Druck optimiert werden. Eine höhere Drehzahl kann die Durchsatzmenge erhöhen, jedoch kann dies auch zu einer schlechteren Schmelzequalität führen. Es ist wichtig, die optimale Drehzahl für jedes spezifische Material und Produkt zu finden. **
Wie wird eine Schneckenwalze zur Bodenbearbeitung eingesetzt? Was sind die Vorteile einer Schneckenwalze gegenüber anderen landwirtschaftlichen Geräten?
Eine Schneckenwalze wird zur Bodenbearbeitung eingesetzt, indem sie über den Acker gezogen wird und dabei den Boden lockert und verdichtet. Die Schneckenwalze hat den Vorteil, dass sie eine gleichmäßige Verdichtung des Bodens ermöglicht, Unkraut unterdrückt und die Bodenstruktur verbessert im Vergleich zu anderen landwirtschaftlichen Geräten wie Walzen oder Eggen. Außerdem kann sie auch bei feuchten Bedingungen eingesetzt werden, ohne den Boden zu stark zu verdichten. **
Top-Angebote
Produkte zum Begriff Endkontrolle:
-
Kunststoffverarbeitung, Fachbücher von Otto SchwarzFür die Aus- und Weiterbildung der Techniker, Meister und Mechaniker sowie von Hochschulabsolventen und Ingenieuren, die mit Kunststoffen arbeiten, werden alle Verfahrensabläufe und Verarbeitungstechniken der Kunststoffverarbeitung behandelt. Die Abhandlungen sind praxisbezogen, übersichtlich und enthalten zahlreiche Bilder mit farblichen Hervorhebungen der wichtigen Details zum Verständnis der Verfahrensabläufe. - Werkstoffkunde der Kunststofftechnologie - Aufbereitung, Kalandrieren - Extrudieren, Extrusionsblasformen - Giessen von Folien und Reaktionsharzen - Beschichten von Trägerbahnen - Spritzgiessen, Spritzblasen, Pressen und Spritzpressen - Thermoplastschaumguss, Schäumen - Verarbeiten glasfaserverstärkter Kunststoffe - Rotationsformen, Warmformen, Pulverbeschichten - Verarbeiten von Kautschuken - Schweissen, Kleben - Mechanische Verbindungen bei Kunststoffen - Spanende Bearbeitung, Veredeln.29,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Einführung in die Kunststoffverarbeitung, Fachbücher von Walter MichaeliSeit über 40 Jahren erfolgreich. Das nun schon in der 8. Auflage vorliegende Lehrbuch vermittelt in verständlicher, auch zum Eigenstudium geeigneter Form Studierenden sowie Praktikern aus Industrie und Handwerk einen umfassenden Überblick über die wesentlichen Kunststoffverarbeitungsprozesse, ihre Funktionsweise und verfahrenstechnischen Hintergründe. Bewährtes Konzept: Zahlreiche Beispiele und Bilder sollen ein grundlegendes Verständnis erzeugen und eine Faszination für die Möglichkeiten der Kunststofftechnik wecken. Inklusiv aktueller Entwicklungen: Die jüngsten Entwicklungen werden berücksichtigt und einige Themen sind neu geordnet. Eigene Kapitel zur Elastomerverarbeitung und Verarbeitung von Polyurethanen werden kompakt und umfassend dargestellt. Extra: E-Book inside.40,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Németh, Lysann: EndkontrolleEndkontrolle , Der VEB Schirmfabrik Karl-Marx-Stadt war die einzige Schirmfabrik der DDR. Bis zu seiner Schließung 1991 hat er etwa 40 Millionen Regenschirme produziert und hauptsächlich ins sozialistische Ausland exportiert. In Adorf im Erzgebirge befand sich der dritte von insgesamt vier Betriebsteilen - die Schirmkonfektion und der Versand. In Chemnitz und Umgebung begegnen Lysann Németh bis heute Einkaufsbeutel, die aus Stoffresten dieser Regenschirme gefertigt wurden. So entstanden die Fotoserien "Gefährten" und "Auserwählte". Zehn Textcollagen aus zahlreichen Gesprächen mit den ehemaligen Adorfer Arbeiterinnen erzählen von Schirmherstellung und Sonderschichten, Kollektiv und Arbeitsalltag, Endkontrolle - und Abwicklung. Lysann Németh, 1979 in Leipzig geboren, ist in Chemnitz aufgewachsen und hat an der Bauhaus Universität Weimar Freie Kunst studiert. Sie ist interessiert am Aufdecken von Schönheit im Alltäglichen und richtet ihren Blick auf Dinge, die scheinbar nutzlos geworden sind - und sich im Verborgenen dennoch als außerordentlich beständig erweisen. , Luftversorgung > Auto-Tuning & -Styling , Erscheinungsjahr: 20250102, Titel der Reihe: Trottoir Noir Skizzenbücher#25#, Autoren: Németh, Lysann, Seitenzahl/Blattzahl: 240, Abbildungen: Farbfotos, Fotoserien "Gefährten" und "Auserwählte", Keyword: Adorf; Beutel; Chemnitz; Industriegeschichte; Karl-Marx-Stadt; Kulturhauptstadt; Oral History; Regenschirm; Schirmfabrik; Textildesign; VEB; Wende, Fachschema: Fotobände (allgemein)~Geschenkband / Fotobände~Fotografie / Dokumentarfotografie, Geschichte~Soziologie / Arbeit, Wirtschaft, Technik~Industrialisierung, Fachkategorie: Fotografie: Sammlungen~Fotojournalismus und Dokumentarfotografie~Oral literature~Literarische Essays~Reportagen und journalistische Berichterstattung oder zusammengestellte Kolumnen: Interviews und Diskussionen~Tatsachenberichte: Entdeckungen, Geschichte, Wissenschaft~Small town communities / small town life~Soziologie: Arbeit und Beruf~Sozial- und Kulturgeschichte~Mündlich überlieferte Geschichte, Oral History~Industrialisierung und Industriegeschichte~Kunst: allgemeine Themen, Warengruppe: TB/Fotografie, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 148, Breite: 105, Höhe: 18, Gewicht: 251, Produktform: Kartoniert,20,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie lange dauert Endkontrolle bei Mercedes?
Die Dauer der Endkontrolle bei Mercedes hängt von verschiedenen Faktoren ab, wie zum Beispiel dem Modell des Fahrzeugs, dem Produktionsstandort und dem Umfang der Kontrolle. In der Regel dauert die Endkontrolle bei Mercedes zwischen 30 Minuten und mehreren Stunden. Während dieser Zeit werden alle wichtigen Funktionen des Fahrzeugs überprüft, um sicherzustellen, dass es den Qualitätsstandards von Mercedes entspricht. Die Endkontrolle ist ein wichtiger Schritt im Produktionsprozess, um sicherzustellen, dass jedes Fahrzeug den hohen Ansprüchen von Mercedes gerecht wird. **
-
Wie lange dauert die Endkontrolle bei Mercedes?
Die Dauer der Endkontrolle bei Mercedes kann je nach Modell und Komplexität des Fahrzeugs variieren. In der Regel dauert die Endkontrolle jedoch etwa 1-2 Stunden. Während dieser Zeit werden alle wichtigen Funktionen des Fahrzeugs überprüft, um sicherzustellen, dass es den Qualitätsstandards von Mercedes entspricht. Dies beinhaltet unter anderem Tests der Bremsen, des Motors, der Elektronik und der Karosserie. Nach Abschluss der Endkontrolle wird das Fahrzeug freigegeben und ist bereit für die Auslieferung an den Kunden. **
-
Wie beeinflusst die Schneckendrehzahl die Produktionsgeschwindigkeit in der Kunststoffverarbeitung?
Eine höhere Schneckendrehzahl führt zu einer schnelleren Förderung des Kunststoffs durch die Maschine. Dadurch kann die Produktionsgeschwindigkeit erhöht werden. Allerdings kann eine zu hohe Schneckendrehzahl auch zu Qualitätsproblemen und Materialverschleiß führen. **
-
Wie kann die optimale Schneckendrehzahl in der Kunststoffverarbeitung erreicht werden?
Die optimale Schneckendrehzahl kann durch Experimente und Tests mit verschiedenen Drehzahlen ermittelt werden. Dabei sollte darauf geachtet werden, dass die Schneckendrehzahl nicht zu hoch ist, um Scherkräfte und Reibung zu minimieren. Zudem können Simulationen und Erfahrungswerte zur Bestimmung der optimalen Schneckendrehzahl herangezogen werden. **
Ähnliche Suchbegriffe für Endkontrolle
-
Snapmaker Dual Extrusion Module 71034Snapmaker Doppel-ExtrusionsmodulDas Snapmaker Dual Extrusion Module eröffnet neue Möglichkeiten für Ihre Kreativität und ermöglicht es, zwei verschiedene Materialien oder Farben gleichzeitig zu drucken. Das Modul ist mit dem Snapmaker 2.0 A350/F350/A250T/A250/F250/A150 kompatibel. Materialien kombinierenDas Modul ermöglicht die Doppelextrusion und das gleichzeitige Arbeiten mit zwei verschiedenen Materialien - Sie können zum Beispiel PLA und TPU kombinieren. Besonders wenn Stützstrukturen benötigt werden, kommt das Dual Extrusion Module zum Einsatz. Dabei arbeitet das Modul hervorragend mit wasserlöslichem PVA-Filament und hinterlässt hochwertige Drucke. Gleiches gilt für HIPS in Kombination mit bruchfähigem PLA - ein wenig Öl kann zur leichteren Entfernung verwendet werden, ist aber nicht notwendig. Mehrfarbiger DruckDie meisten 3D-Modelle werden in einer Farbe gedruckt, aber sie werden durch unterschiedliche Eigenschaften der Filamente wie Glanz, Transparenz, Glitter od319,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Verschleissminimierung in der Kunststoffverarbeitung, Fachbücher von G3nter Lake MennigDie wichtigsten Ursachen für den Verschleiss an Kunststoffverarbeitungsmaschinen sind Abrasion, Korrosion und Adhäsion. Verschärft wird die Situation durch immer komplexer werdende Rezepturen der Formmassen sowie den Anstieg von Verarbeitungstemperaturen und Durchsätzen. Trotz grosser Fortschritte beim Verschleissschutz durch Metalle und Keramiken wird sich auf absehbare Zeit an dieser Problematik nichts ändern. In der Neuausgabe werden die geänderten Anforderungen, aber auch die Fortschritte der vergangenen 15 Jahre berücksichtigt. Insbesondere kommt Gesichtspunkten wie der Korrosion und der Oberflächentechnik mittlerweile sehr viel grössere Bedeutung zu. Durch die Mitwirkung der Autoren aus der Industrie ist eine praxisgerechte Aufbereitung der Erkenntnisse und Erfahrungen gegeben.129,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
OSMO Füllungsprofile Typ Co-Extrusion GreystoneOSMO Füllungsprofile Typ Co-Extrusion - zur individuellen Gestaltung Ihres Flex-Zaunes. OSMO Flex-Fence Anfangs- / Endprofil Maße BxTxH: 1840 x 19 x 126 mm Farben: Greystone, Silvergrey, Lightbrown43,20 €*Versand: 6,90 €Sichere Weiterleitung zum Anbieter
-
Creality SPARKX i7 Extrusion Assembly 4001020093Zuverlässige FilamentzufuhrEin stabiles Extrusionssystem ist entscheidend für hochwertigen 3D-Druck. Die SPARKX i7 Extrusion Assembly wurde entwickelt, um das Filament gleichmäßig und zuverlässig in das Hot End zu führen und Probleme wie Rutschen, Unterextrusion oder unregelmäßigen Materialfluss zu verhindern. Dies trägt zu zuverlässigeren Druckergebnissen und einer verbesserten Gesamtleistung bei. Optimiert für den SPARKX i7Diese Einheit wurde speziell für den Creality SPARKX i7 entwickelt und gewährleistet eine präzise Passform sowie eine nahtlose Integration mit dem Drucker. Die Verwendung von originalen oder kompatiblen Komponenten für dieses Gerät trägt zu einem stabilen Betrieb bei und reduziert das Risiko von Kompatibilitätsproblemen. Reibungsloser und präziser BetriebDie Komponenten der Extrusionseinheit sind so konstruiert, dass sie gemeinsam eine präzise Kontrolle über das Filament ermöglichen. Dadurch kann der Drucker sowohl bei langsamen als auch bei h28,90 €*Versand: 3,99 €Sichere Weiterleitung zum Anbieter
-
Wie kann die Schneckendrehzahl bei der Kunststoffverarbeitung optimiert werden, um die Produktionsgeschwindigkeit zu erhöhen?
Die Schneckendrehzahl kann durch Erhöhung der Motordrehzahl oder Verwendung einer Schnecke mit größerem Durchmesser optimiert werden. Eine höhere Schneckendrehzahl führt zu einer schnelleren Schmelzebildung und somit zu einer erhöhten Produktionsgeschwindigkeit. Es ist wichtig, die optimale Schneckendrehzahl für jede spezifische Kunststoffverarbeitung zu ermitteln, um die besten Ergebnisse zu erzielen. **
-
Was sind die verschiedenen Anwendungen von Extrusion in den Bereichen Kunststoffverarbeitung, Lebensmittelindustrie und Metallverarbeitung?
Extrusion wird in der Kunststoffverarbeitung eingesetzt, um Kunststoffgranulat in verschiedene Formen wie Rohre, Profile und Folien zu bringen. In der Lebensmittelindustrie wird Extrusion verwendet, um Lebensmittel wie Teigwaren, Snacks und Frühstücksflocken herzustellen. In der Metallverarbeitung wird Extrusion genutzt, um Metallstangen und -profile herzustellen, die in verschiedenen Branchen wie Bauwesen und Automobilindustrie verwendet werden. Extrusion ist also ein vielseitiges Verfahren, das in verschiedenen Industriezweigen eingesetzt wird, um Produkte mit unterschiedlichen Formen und Eigenschaften herzustellen. **
-
Wie kann die Schneckendrehzahl in der Kunststoffverarbeitung optimiert werden, um die Qualität und Effizienz der Produktion zu steigern?
Die Schneckendrehzahl kann durch Anpassung der Maschineneinstellungen wie Temperatur und Druck optimiert werden. Eine höhere Drehzahl kann die Durchsatzmenge erhöhen, jedoch kann dies auch zu einer schlechteren Schmelzequalität führen. Es ist wichtig, die optimale Drehzahl für jedes spezifische Material und Produkt zu finden. **
-
Wie wird eine Schneckenwalze zur Bodenbearbeitung eingesetzt? Was sind die Vorteile einer Schneckenwalze gegenüber anderen landwirtschaftlichen Geräten?
Eine Schneckenwalze wird zur Bodenbearbeitung eingesetzt, indem sie über den Acker gezogen wird und dabei den Boden lockert und verdichtet. Die Schneckenwalze hat den Vorteil, dass sie eine gleichmäßige Verdichtung des Bodens ermöglicht, Unkraut unterdrückt und die Bodenstruktur verbessert im Vergleich zu anderen landwirtschaftlichen Geräten wie Walzen oder Eggen. Außerdem kann sie auch bei feuchten Bedingungen eingesetzt werden, ohne den Boden zu stark zu verdichten. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.